Caso de éxito en paletizado con resultados reales
Un caso de éxito en paletizado no se define por instalar un robot al final de una línea. Se define por resolver un cuello de botella sin trasladar el problema a empaque, calidad, logística o mantenimiento. Cuando la solución está correctamente diseñada, el paletizado deja de depender de variaciones de turno, esfuerzos repetitivos y disponibilidad limitada de personal para convertirse en una operación predecible, trazable y preparada para crecer.
En plantas de manufactura y distribución con alto volumen, el final de línea suele concentrar presiones operativas que no siempre son visibles en los indicadores globales. La producción puede cumplir su ritmo, pero las cajas se acumulan antes de la tarima, los patrones cambian por presentación, el equipo trabaja con pausas frecuentes y el embarque absorbe la variabilidad. Automatizar esta etapa exige más que seleccionar un robot con la capacidad de carga adecuada.
El reto detrás de un caso de éxito en paletizado
Un proyecto exitoso parte de entender el proceso completo. La velocidad de la transportadora, la orientación de la caja, el tipo de empaque, las dimensiones de la tarima, la altura máxima permitida y el método de envoltura afectan directamente el desempeño de la celda. También influyen factores menos evidentes: cambios de formato, calidad del cartón, variación en el peso del producto, espacio disponible y forma en que se abastecen tarimas vacías.
En una aplicación típica, una línea de producción puede entregar cajas a una cadencia estable durante parte del turno y presentar picos al recuperar microparos. Si el sistema de paletizado se calcula solo con base en el promedio de cajas por minuto, el robot puede quedar sin margen para absorber esas recuperaciones. El resultado es acumulación, paros por saturación o intervención manual justo cuando la línea requiere mayor estabilidad.
Por eso, el objetivo no es únicamente alcanzar una cifra de ciclos. Es definir la capacidad requerida con un margen operativo realista, considerando la secuencia de producto, la formación de capas, los cambios de tarima y las condiciones de operación de la planta. El desempeño útil se mide en producción sostenida, no en una demostración aislada.
De la operación manual a una celda controlada
Un caso de éxito en paletizado suele iniciar con una condición conocida: operadores dedicados a levantar, orientar y acomodar cajas al final de línea. Aunque el proceso funcione, presenta costos y riesgos que aumentan con el volumen. La repetitividad física puede generar fatiga, la calidad del patrón depende de la ejecución individual y los cambios de turno introducen variación en la velocidad y el acomodo.
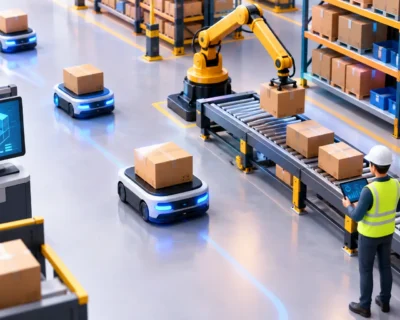
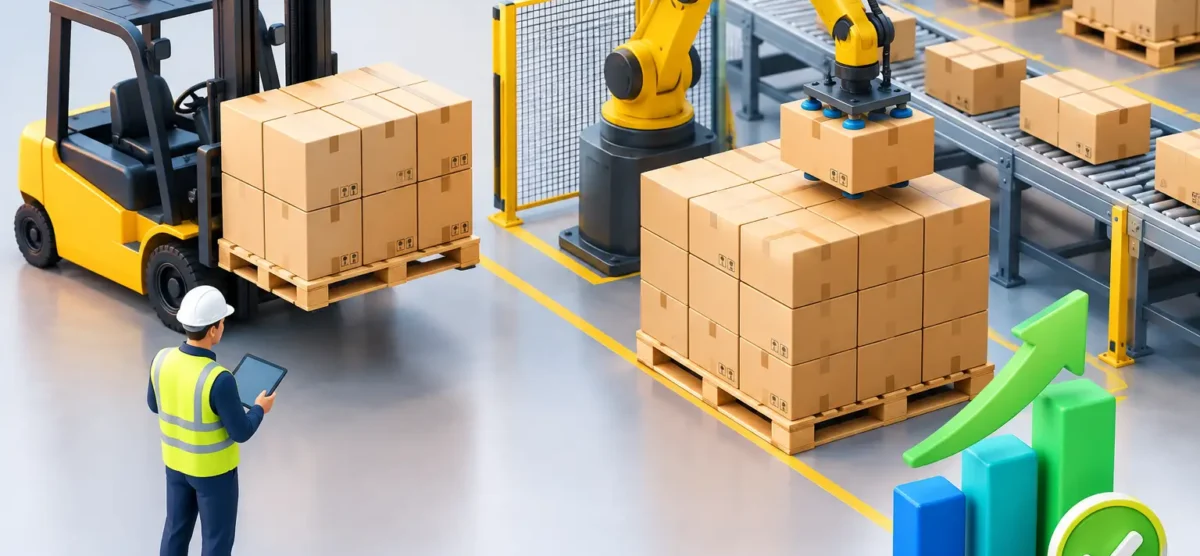
La automatización transforma esa condición al integrar una celda con robot industrial, efector final, transportadores, sistema de manejo de tarimas, guardas de seguridad y controles programados para la lógica específica de la línea. El robot recibe la caja en una posición controlada, identifica la receta activa y coloca cada unidad con la orientación requerida para construir un patrón estable.
La configuración puede ser sencilla o incluir mayor nivel de automatización. En operaciones con pocos formatos y ritmo constante, una celda de una estación puede ser suficiente. Cuando hay varios SKU, patrones alternados o necesidad de mantener la línea en movimiento durante el cambio de tarima, puede convenir una solución con doble estación, dispensador de tarimas y acumulación previa. La decisión depende del volumen, el espacio, la mezcla de producto y la criticidad de evitar paros.
Ingeniería aplicada al producto real
La ingeniería no debe realizarse solo con las medidas nominales de una caja. Es necesario revisar muestras físicas, tolerancias de empaque y comportamiento de la carga al apilarse. Un cartón con ligera deformación, una película resbalosa o una caja con contenido desplazable pueden afectar la estabilidad de la tarima, incluso si el patrón parece correcto en plano.
El diseño del efector final también requiere una evaluación técnica. Una garra por vacío puede ser eficiente para superficies adecuadas y cajas con buena integridad. Una garra mecánica puede ofrecer mejor desempeño para ciertos formatos, pero exige validar puntos de contacto y fuerzas de sujeción. En algunos proyectos, la combinación de tecnologías permite atender distintas presentaciones sin comprometer el producto.
La simulación y la revisión de alcance ayudan a comprobar que el robot acceda a todos los puntos de toma y colocación, que no existan interferencias y que la velocidad requerida sea viable. Sin embargo, la validación en campo sigue siendo decisiva. El sistema debe responder al flujo real de la línea, no únicamente a una condición ideal.
Resultados que deben medirse en planta
La productividad es uno de los resultados más visibles, pero no es el único. Una implementación bien ejecutada mejora la consistencia del patrón de paletizado, reduce la manipulación manual repetitiva y permite controlar de forma más precisa las recetas de producción. Esto facilita que la operación mantenga criterios uniformes aun cuando cambie el turno o aumente la demanda.
También mejora la capacidad de identificar pérdidas. Con señales de control adecuadas, la planta puede distinguir si un paro proviene de falta de producto, ausencia de tarimas, falla de alimentación, bloqueo de salida o condición de seguridad. Esta información evita que los equipos de mantenimiento y producción trabajen por suposiciones.
Los indicadores deben definirse antes de arrancar el proyecto. Entre los más útiles están la disponibilidad de la celda, cajas paletizadas por hora, tiempo de cambio de formato, frecuencia de intervención manual, rechazos por patrón incorrecto y tiempo de recuperación después de una alarma. No todas las plantas necesitan el mismo tablero, pero todas requieren criterios claros para comprobar que la inversión está generando el resultado esperado.
Un retorno de inversión sólido puede venir de varias fuentes a la vez: mayor capacidad sin ampliar turnos, reducción de paros por acumulación, menor dependencia de tareas manuales repetitivas y disminución de daños en producto o tarimas inestables. Atribuir todo el beneficio a la sustitución de mano de obra simplifica en exceso la evaluación. El valor principal suele estar en la estabilidad que la celda aporta a todo el final de línea.
La puesta en marcha define la adopción
Una celda de paletizado puede tener componentes de alto nivel y aun así perder desempeño si la puesta en marcha no contempla la realidad operativa. La programación debe incluir condiciones de fallo, recuperación segura, gestión de producto incompleto y lógica para cambios de receta. Los operadores necesitan saber cómo actuar ante una alarma sin alterar parámetros críticos, mientras que mantenimiento debe contar con información suficiente para diagnosticar sensores, actuadores, comunicación y seguridad.
La capacitación es parte de la solución. No se trata de convertir al personal de planta en programador de robots, sino de establecer responsabilidades claras: quién cambia una receta, quién reinicia una condición segura, cuándo escalar una falla y cómo inspeccionar el equipo antes de que un desgaste menor se convierta en un paro prolongado.
El soporte posterior también importa. Refacciones críticas, respaldo de programas, documentación eléctrica y mecánica, así como una estrategia de mantenimiento preventivo, reducen el riesgo de que una falla detenga una operación de alto volumen. Badger aborda estos proyectos como integración de principio a fin, desde la definición de requerimientos hasta la instalación, capacitación y soporte técnico en planta.
Cuando conviene replantear la solución
No todos los procesos requieren el mismo nivel de automatización. Si el volumen es bajo, los formatos cambian constantemente y las tarimas se preparan en lotes pequeños, una solución altamente compleja puede no justificar su inversión. En esos casos, conviene analizar un diseño modular que permita crecer por etapas o enfocar la automatización en la parte que genera la restricción principal.
Tampoco debe asumirse que el robot resolverá problemas originados aguas arriba. Si las cajas llegan mal cerradas, con separación irregular o sin una orientación consistente, la celda heredará esa variación. A veces, la mejora necesaria está en el transportador, el sistema de guiado, la inspección de empaque o la lógica de acumulación previa. El mejor proyecto es el que corrige la causa operativa, no el que simplemente agrega tecnología.
El valor de un caso de éxito en paletizado está en que la línea termine el turno con producción estable, tarimas seguras y datos suficientes para mejorar el siguiente. Esa es la diferencia entre automatizar una tarea y fortalecer una operación crítica.