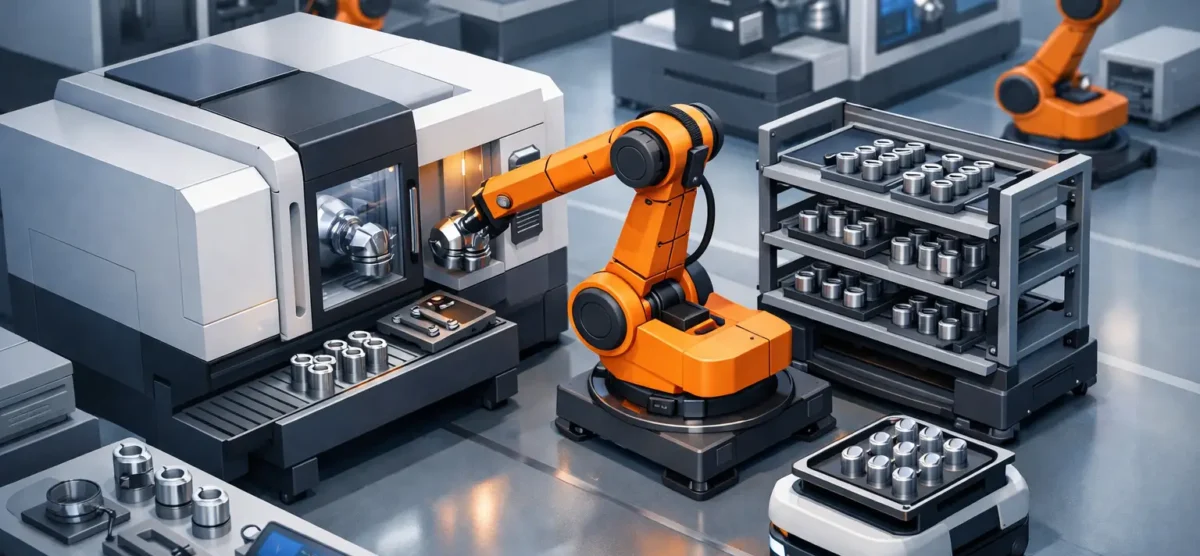
Guía para automatizar maquinado CNC en planta
Una guía para automatizar maquinado CNC debe comenzar donde se generan las pérdidas reales: esperas entre ciclos, carga manual inconsistente, inspecciones tardías, paros por falta de material y capacidad limitada en turnos nocturnos. Automatizar no consiste solamente en colocar un robot frente a una máquina. El objetivo es convertir una celda CNC en un sistema repetible, seguro y medible que entregue más piezas buenas por hora.
Para una planta con presión de volumen, variación de personal o requerimientos estrictos de calidad, la automatización puede aumentar la utilización del husillo sin comprometer la operación. Pero el resultado depende de definir correctamente el proceso, seleccionar la tecnología adecuada e integrar cada elemento de la celda desde la ingeniería hasta la puesta en marcha.
Identifique el proceso CNC que realmente conviene automatizar
No todos los centros de maquinado son candidatos inmediatos. Antes de invertir, conviene revisar datos de producción de varias semanas y no basarse únicamente en percepciones de operación. La primera pregunta no es qué robot comprar, sino dónde está la restricción que limita la capacidad.
Un proceso suele ser buen candidato cuando tiene tiempos de ciclo estables, piezas con geometría manejable, volumen suficiente y una operación repetitiva de carga y descarga. También es favorable cuando el operador dedica una parte importante de su turno a esperar que termine el ciclo, abrir puertas, retirar piezas, limpiar viruta y colocar materia prima.
En cambio, una pieza de muy bajo volumen, con cambios frecuentes de sujeción o programas que varían cada turno puede requerir una solución flexible y una evaluación más detallada. Automatizarla es posible, pero la prioridad puede estar en estandarizar herramentales, programas y métodos de cambio antes de integrar robótica.
Mida la oportunidad con datos operativos
El análisis debe incluir tiempo de ciclo de maquinado, tiempo manual de atención, disponibilidad de la máquina, rechazos, duración de cambios de modelo y horas sin producción. Estos indicadores permiten estimar cuánta capacidad se puede recuperar.
También hay que distinguir entre el ciclo de la máquina y el ciclo completo de la celda. Si el robot tarda más en manipular la pieza que el CNC en maquinarla, la automatización puede crear un nuevo cuello de botella. La meta es sincronizar alimentación, maquinado, inspección y descarga para que el husillo permanezca trabajando el mayor tiempo posible.
Defina el nivel de automatización según su objetivo
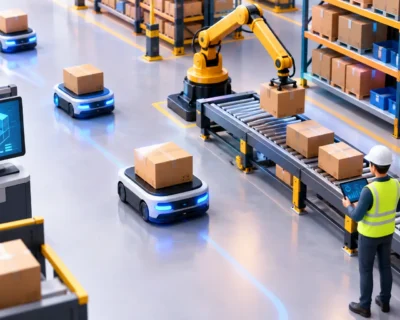
La configuración correcta depende de la mezcla de productos, el volumen diario, la autonomía requerida y el espacio disponible. Una celda de carga y descarga básica puede ser suficiente para estabilizar un turno. Una celda con racks, visión, inspección, trazabilidad y transporte autónomo responde a una necesidad de capacidad y control mucho mayor.
Para piezas con alta repetición, un robot industrial suele ofrecer velocidad, alcance y capacidad de carga. Para operaciones donde se requiere interacción frecuente con personal, lotes cortos o cambios ágiles, un robot colaborativo puede ser una opción viable. La elección no debe basarse solo en que un cobot no requiere cercado en ciertos escenarios. La evaluación de riesgos, las velocidades reales y la productividad esperada determinan si esa alternativa es la más conveniente.
La alimentación también define el desempeño. Un rack de pallets funciona bien para piezas prismáticas y producción ordenada por lotes. Un alimentador de charolas puede facilitar la orientación de componentes. Para piezas fundidas o con geometría irregular, puede ser necesario integrar visión industrial, dispositivos de fijación dedicados o estaciones de soplado y limpieza antes de la carga.
Diseñe la celda alrededor de la pieza y el herramental
La automatización de maquinado CNC falla con frecuencia cuando se intenta adaptar el robot a un proceso que aún no está preparado para repetirse. La pieza debe tener puntos de toma consistentes, tolerancias de manipulación definidas y una estrategia de orientación clara. El gripper debe sujetar sin marcar superficies críticas, tolerar presencia de refrigerante o viruta y mantener la pieza estable durante cada movimiento.
El herramental de la máquina merece el mismo nivel de atención. Mordazas, fixtures, topes y sistemas de cero punto deben permitir una carga confiable y repetible. Un robot no corrige por sí solo una pieza mal posicionada. Si el asentamiento depende de la habilidad del operador, el proceso debe rediseñarse antes de buscar autonomía.
En aplicaciones con múltiples familias de piezas, conviene analizar grippers de cambio rápido, dedos intercambiables y fixtures modulares. Esta flexibilidad reduce tiempo de preparación, aunque agrega complejidad de programación, validación y mantenimiento. Si la producción está dominada por una sola referencia, un sistema dedicado suele entregar mayor velocidad y menor riesgo operativo.
Integre periféricos que protejan la continuidad
La máquina CNC y el robot son solo parte de la solución. Una celda estable requiere considerar la apertura automática de puerta, señales de interfaz con el control CNC, detección de pieza, manejo de viruta, recuperación de refrigerante y resguardo de piezas terminadas.
En ciertos procesos, una estación de soplado evita que la viruta afecte la sujeción o llegue a la siguiente operación. En otros, una estación de marcado o medición permite mantener trazabilidad por lote. Si las piezas requieren inspección crítica, integrar medición en proceso puede evitar que un lote completo avance con una desviación dimensional.
Los sistemas de seguridad deben diseñarse desde el inicio. Guardas, puertas con interlock, cortinas de seguridad, escáneres, paro de emergencia y lógica de recuperación forman parte de la productividad. Una celda que se detiene y requiere intervención técnica por una condición menor no entregará la autonomía proyectada.
Calcule el retorno más allá de la mano de obra
El retorno de una celda CNC no debe calcularse únicamente como sustitución de operadores. En muchas plantas, el beneficio principal está en aumentar horas productivas, reducir variación entre turnos, sostener producción fuera de horario normal y disminuir scrap por errores de carga.
El modelo financiero debe incluir inversión en robot, gripper, periféricos, seguridad, integración, programación, validación, instalación y capacitación. Del lado de los beneficios, conviene considerar piezas adicionales por turno, reducción de tiempo improductivo, menor costo por pieza, mejora en calidad y capacidad liberada para nuevos contratos.
Un proyecto puede justificarse incluso si no elimina puestos. Reasignar personal capacitado a operaciones de mayor valor, inspección, preparación de materiales o mantenimiento preventivo puede resolver restricciones que actualmente afectan la entrega al cliente. El retorno real depende del nivel de utilización alcanzado y de la disciplina con que la planta sostenga el proceso después de la implementación.
Planee la integración y puesta en marcha sin detener la producción
La mejor guía para automatizar maquinado CNC contempla la ejecución en campo desde la etapa de ingeniería. Se deben validar layouts, accesos de mantenimiento, alimentación eléctrica, aire, red industrial, evacuación de viruta y condiciones de seguridad antes de llevar el equipo a planta.
Una integración profesional empieza con revisiones de diseño y pruebas de aceptación. Antes de la instalación, deben simularse secuencias, validar tiempos de ciclo, confirmar señales con el CNC y verificar el comportamiento ante fallas previsibles: pieza ausente, doble toma, puerta no cerrada, presión baja o alarma de máquina.
Durante la puesta en marcha, el objetivo no es solo hacer que el robot mueva una pieza. Se debe demostrar que la celda mantiene el takt esperado, recupera fallas de manera controlada y entrega calidad consistente. Documentar recetas, parámetros, alarmas y procedimientos de arranque facilita que producción y mantenimiento operen la celda sin depender permanentemente del integrador.
Badger aborda este tipo de proyectos como una integración de principio a fin: ingeniería, robótica, control, seguridad, programación, instalación y soporte técnico orientados a maximizar la eficiencia de la operación.
Prepare al equipo para sostener la automatización
La automatización cambia responsabilidades, no elimina la necesidad de conocimiento en piso. Operadores deben saber cómo cargar materiales, seleccionar recetas, responder a alarmas permitidas y detectar condiciones anormales. Mantenimiento necesita capacitación sobre seguridad, respaldos, componentes críticos y recuperación básica de la celda.
También conviene establecer indicadores visibles: utilización del CNC, piezas por hora, tiempo de paro por causa, tasa de rechazo y autonomía alcanzada. Estos datos permiten diferenciar entre un problema de programación, herramental, material, máquina o disciplina operativa.
La automatización rentable no se mide el día de la entrega. Se mide cuando la celda sigue produciendo piezas buenas, turno tras turno, con tiempos de ciclo controlados y una respuesta clara ante cualquier desviación. Empezar por el proceso correcto y diseñar para la realidad de planta convierte la inversión en capacidad sostenida.