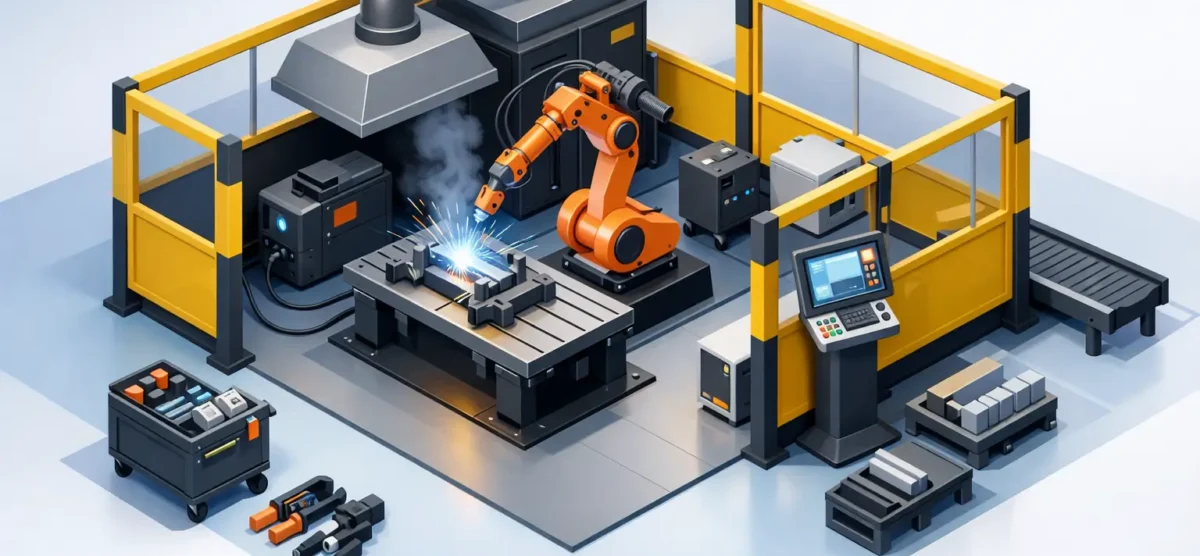
Cómo elegir una celda de soldadura industrial
Una celda de soldadura no se define por el robot que cabe en el presupuesto, sino por la producción que debe sostener turno tras turno. La pregunta de cómo elegir celda de soldadura debe comenzar con datos de proceso: mezcla de piezas, volumen, tiempo de ciclo objetivo, calidad requerida, variación dimensional y disponibilidad esperada. Cuando esos factores no se validan desde ingeniería, es común instalar una solución que suelda bien una pieza de muestra, pero limita la operación real.
Para una planta manufacturera, la decisión impacta capacidad, costo por pieza, seguridad, trazabilidad y dependencia de mano de obra especializada. La celda adecuada debe resolver el cuello de botella actual sin crear uno nuevo en carga, descarga, inspección, mantenimiento o flujo de materiales.
Cómo elegir una celda de soldadura según su proceso
El primer filtro es definir con precisión qué se soldará y bajo qué condiciones. No es igual automatizar un ensamble estructural de acero al carbón con alta repetibilidad que una familia de piezas con múltiples variantes, tolerancias amplias o cambios frecuentes. La geometría, el espesor, la longitud de cordón, las posiciones de soldadura y el acceso de la antorcha determinan el alcance mecánico, la configuración de ejes y el tipo de utillaje necesario.
También debe determinarse el proceso de soldadura. MIG/MAG es frecuente en aplicaciones de manufactura por su velocidad y versatilidad, mientras que TIG puede responder mejor a requerimientos específicos de acabado o materiales. En aplicaciones de mayor deposición, pueden evaluarse procesos de arco más productivos. La fuente de poder, el alimentador de alambre, la antorcha, el sistema de limpieza y los parámetros de programación deben seleccionarse como un conjunto, no como componentes independientes.
La automatización no corrige piezas inconsistentes por sí sola. Si la variación de componentes es alta, la celda puede requerir búsqueda de junta, seguimiento de cordón, visión industrial o dispositivos de sujeción con mejor localización. Estas tecnologías agregan capacidad de adaptación, pero también elevan la inversión, la complejidad de puesta a punto y las necesidades de mantenimiento. En piezas estables y bien referenciadas, un fixture sólido suele generar más valor que añadir sensores sin una justificación técnica.
Defina la capacidad con tiempo de ciclo real
El tiempo de arco encendido es solo una parte del ciclo. Una evaluación confiable debe incluir carga de componentes, posicionamiento, cierre de resguardos, movimiento del robot, cambio de herramienta si aplica, soldadura, limpieza de boquilla, inspección, descarga y transferencia a la siguiente operación. Ignorar estos tiempos auxiliares es una de las razones más frecuentes por las que una celda no alcanza el volumen proyectado.
Parta de la demanda por turno, semana y año, y conviértala en una tasa requerida de piezas por hora. Después, considere la eficiencia real de la operación, incluyendo paros planeados, cambios de modelo, mantenimiento, disponibilidad de material y recuperación ante fallas. Una celda diseñada para trabajar al límite de su capacidad nominal tendrá poca tolerancia ante variaciones normales de producción.
En operaciones de alto volumen, un posicionador de uno o dos ejes puede permitir que el robot acceda a más cordones sin reposicionar manualmente la pieza. Una estación de carga y descarga en paralelo puede reducir tiempos muertos. Sin embargo, estas configuraciones tienen sentido solo si el ahorro de ciclo compensa su costo y si la logística puede abastecerlas sin interrupciones. Más ejes no siempre significan mayor productividad.
El robot y el utillaje deben trabajar como un sistema
El robot se selecciona por alcance, carga útil, velocidad, repetibilidad y capacidad para mantener una trayectoria estable alrededor de la pieza. La carga útil no debe calcularse únicamente con el peso de la antorcha. Deben contemplarse cableado, dress pack, sensores, antorchas especiales y cualquier herramienta de limpieza o inspección montada en el brazo.
La accesibilidad merece una revisión detallada mediante simulación. Interferencias con fixtures, posicionadores, protecciones y piezas pueden obligar a utilizar un robot de mayor alcance, una configuración de montaje distinta o una segunda estación. La simulación también permite validar zonas muertas, orientación de muñeca, alcance de la antorcha y estimación de tiempos antes de fabricar el equipo.
El fixture es uno de los elementos que más define la calidad del resultado. Debe localizar y sujetar la pieza de forma repetible, resistir salpicadura y temperatura, permitir acceso a los cordones y facilitar la carga ergonómica. Si la pieza se mueve durante el proceso o cambia de posición entre ciclos, el robot repetirá el error con alta consistencia.
Para familias con variantes, los fixtures modulares pueden reducir el tiempo de cambio y extender la vida útil de la inversión. El equilibrio está entre flexibilidad y rigidez: un dispositivo universal puede reducir costo inicial, pero comprometer precisión, acceso o tiempo de preparación. Cuando el volumen lo justifica, fixtures dedicados suelen entregar ciclos más cortos y mayor repetibilidad.
Seguridad y cumplimiento desde el diseño
Una celda automatizada de soldadura requiere una evaluación de riesgos desde la ingeniería conceptual. El sistema debe controlar acceso a zonas de movimiento, radiación del arco, humos, proyecciones, superficies calientes y energía eléctrica. Resguardos físicos, cortinas de seguridad, puertas con interlock, paros de emergencia, señalización y lógica de seguridad deben diseñarse de acuerdo con la operación real, no añadirse al final del proyecto.
La extracción de humos es especialmente relevante. No solo protege al personal: evita acumulación de contaminantes, ayuda a conservar componentes y mejora las condiciones de operación. El diseño debe considerar el tipo de material, consumible, cantidad de arco, ubicación de las campanas o sistemas de extracción y flujo de aire de la planta.
La seguridad no debe convertir el abastecimiento en una tarea lenta o incómoda. Una estación de doble puesto, una mesa giratoria o una solución de carga asistida pueden mantener al operador fuera de la zona de riesgo mientras el robot trabaja. La mejor configuración dependerá del peso de la pieza, cadencia de producción y espacio disponible.
Integre calidad, datos y mantenimiento
Una celda de soldadura genera valor cuando entrega piezas conformes de forma repetible. Por ello, el plan de calidad debe definir qué variables se controlarán: parámetros de soldadura, presencia de pieza, secuencia de programa, identificación de modelo, validación de fixture, inspección visual o medición posterior. Para procesos críticos, registrar amperaje, voltaje, velocidad de alambre y alarmas puede facilitar la trazabilidad y el análisis de causas raíz.
La integración con PLC, HMI, sistemas de producción y dispositivos de identificación permite que la celda opere con la lógica de la planta. Esto es clave cuando existen múltiples números de parte, secuencias de ensamble o requisitos de trazabilidad por lote. Una interfaz clara debe mostrar estados de ciclo, alarmas accionables, instrucciones de recuperación y necesidades de mantenimiento sin exigir al operador interpretar mensajes complejos.
El mantenimiento también se diseña. Consumibles de antorcha, limpieza de boquilla, calibración, lubricación, respaldo de programas y revisión de cableado deben tener acceso práctico. Una celda difícil de mantener acumulará microparos que reducen su disponibilidad. La capacitación de operadores, técnicos de mantenimiento y programación es parte de la implementación, no un entregable opcional.
Evalúe el proyecto por costo total y retorno operativo
Comparar propuestas solo por precio inicial puede ocultar diferencias importantes. El alcance debe especificar robot, fuente de soldadura, posicionadores, fixtures, seguridad, extracción, tableros de control, programación, simulación, instalación, pruebas de aceptación, documentación, capacitación y soporte posterior. Una cotización menor puede trasladar costos a cambios de ingeniería, equipo periférico no considerado o tiempos de arranque prolongados.
El retorno debe estimarse con variables operativas: reducción de tiempo de ciclo, incremento de capacidad, menor retrabajo, reducción de scrap, estabilidad de calidad, disponibilidad de personal y disminución de riesgos ergonómicos. También conviene proyectar el costo de no automatizar cuando la demanda crece, hay dificultad para cubrir turnos o los defectos limitan la entrega al cliente.
Un integrador con experiencia debe revisar el proceso en sitio, validar muestras y tolerancias, proponer la arquitectura correcta y acompañar la puesta en marcha. Badger aborda estos proyectos desde la ingeniería, integración, programación, instalación y soporte, con el objetivo de que la solución responda a las condiciones reales de planta.
La mejor decisión no es la celda con más tecnología, sino la que mantiene el ritmo requerido, produce cordones consistentes y puede ser operada, mantenida y escalada por su equipo. Antes de liberar una inversión, valide el proceso con piezas reales y criterios de aceptación claros: esa disciplina convierte una compra de equipo en una mejora sostenible de capacidad.