Industria 4.0: cómo llevarla a la planta
Una celda puede cumplir su tiempo de ciclo en una corrida de prueba y aun así no resolver el problema de producción. Si el operador debe esperar material, el robot se detiene por una falla repetitiva o la información del proceso llega tarde, la capacidad real no mejora. La industria 4.0 responde a ese reto: conectar automatización, datos y decisiones operativas para que la planta produzca con mayor consistencia, trazabilidad y control.
Para una operación manufacturera, no se trata de instalar tecnología por tendencia. Se trata de identificar dónde se pierde tiempo, calidad o disponibilidad, y aplicar una solución que pueda medirse en piso. El resultado esperado es concreto: más piezas buenas por turno, menor dependencia de tareas manuales repetitivas, menos paros no programados y una respuesta más rápida ante desviaciones.
Qué significa industria 4.0 en una operación industrial
La industria 4.0 integra equipos físicos, sistemas de control y plataformas de información. Robots, PLC, sensores, visión artificial, transportadores, AGV, tableros de control y sistemas de ejecución de manufactura pueden intercambiar datos para dar visibilidad sobre lo que sucede en cada etapa del proceso.
Esa conectividad por sí sola no genera valor. El valor aparece cuando los datos permiten tomar una acción operativa. Por ejemplo, registrar el torque de una estación de ensamble tiene utilidad si el sistema puede detectar una condición fuera de especificación, bloquear una pieza, alertar al personal adecuado y mantener evidencia para trazabilidad. Del mismo modo, monitorear el estado de un robot es útil si permite programar mantenimiento antes de que una falla afecte la producción.
En plantas de alto volumen, esta disciplina también reduce la distancia entre ingeniería y operaciones. El equipo de manufactura puede validar cuellos de botella con datos de ciclo, mantenimiento puede revisar patrones de falla y calidad puede relacionar defectos con parámetros reales de proceso. La conversación deja de depender únicamente de percepciones de turno.
Dónde genera resultados la industria 4.0
Las mejores oportunidades suelen estar en procesos críticos, repetitivos o con variación difícil de controlar. Las aplicaciones cambian según la industria, pero existen patrones claros en ensamble, manejo de materiales, inspección y mantenimiento.
Automatización de procesos con datos útiles
Una celda robotizada puede cargar y descargar máquinas, aplicar adhesivo, soldar, paletizar, ensamblar o realizar inspecciones. Cuando la programación, los dispositivos de seguridad y el control de proceso se integran correctamente, la celda aporta repetibilidad. Al añadir captura de datos, se vuelve posible conocer disponibilidad, ciclos reales, causas de paro, rechazos y producción por modelo.
La prioridad no debe ser digitalizar cada señal disponible. Conviene definir primero qué variables afectan la calidad, el tiempo de ciclo y la seguridad. En una aplicación de soldadura, pueden ser parámetros de proceso, estado de fixtures y disponibilidad del robot. En un ensamble, pueden ser presencia de componentes, torque, trazabilidad de lote y validación de secuencia.
Flujo de materiales sin esperas innecesarias
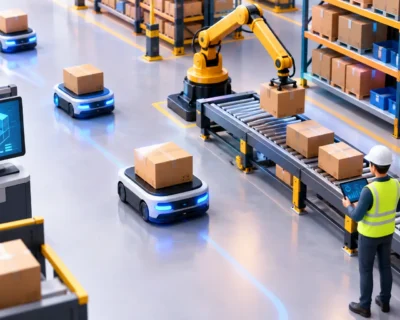
El material detenido entre procesos consume espacio, oculta problemas y complica la planeación. Los sistemas AGV y las soluciones de transporte automatizado pueden llevar componentes, contenedores o producto en proceso a la estación requerida bajo reglas definidas por prioridad, consumo y capacidad disponible.
No toda planta requiere una flota autónoma desde el inicio. En algunos casos, una mejora en rutas, estaciones de entrega y señales de reposición produce un avance inmediato. En otros, especialmente donde hay recorridos repetitivos, riesgos ergonómicos o escasez de operadores de montacargas, la automatización del flujo puede tener un retorno más rápido que una inversión aislada en una estación.
Calidad y trazabilidad en tiempo real
La calidad final no debe depender de una inspección al cierre del proceso. La industria 4.0 permite validar condiciones mientras se fabrica la pieza. Sistemas de visión, sensores, lectores de código y dispositivos de prueba pueden confirmar presencia, orientación, dimensiones o resultados funcionales antes de que el producto avance.
Esto disminuye el riesgo de producir lotes completos con una desviación no detectada. También fortalece la trazabilidad para clientes que exigen evidencia por número de serie, lote, turno o estación. Sin embargo, la captura de datos debe acompañarse de criterios claros para retener, reprocesar o rechazar. Registrar una anomalía sin una reacción definida solo crea más información sin control.
Mantenimiento basado en condición
Los paros repetitivos rara vez aparecen sin señales previas. Variaciones de corriente, temperatura, vibración, presión, tiempos de ciclo o número de alarmas pueden indicar desgaste, desalineación o una condición de operación incorrecta. El mantenimiento basado en condición usa estas señales para intervenir con mayor oportunidad.
No sustituye por completo al mantenimiento preventivo. Hay componentes que deben revisarse por calendario, recomendaciones del fabricante o requisitos de seguridad. La ventaja está en complementar esas rutinas con datos de operación para atender primero los activos que realmente muestran riesgo y evitar mantenimientos correctivos de alto impacto.
La ruta correcta para implementar industria 4.0
Un proyecto efectivo no comienza con la compra de un robot, un software o un conjunto de sensores. Comienza con una definición operacional del problema. La pregunta no es «¿qué tecnología debemos instalar?», sino «¿qué restricción limita hoy nuestra producción y cómo comprobaremos que fue eliminada?».
El primer paso es levantar la condición actual. Esto incluye tiempo de ciclo por estación, disponibilidad, eficiencia, scrap, retrabajo, paros, cambios de modelo, recorridos de material y riesgos de seguridad o ergonomía. Los datos históricos son valiosos, pero deben validarse en piso. Una causa de paro registrada como «falta de material» puede ocultar un problema de abastecimiento, un error de programación o una mala disposición del área.
Después se selecciona el caso de uso con mayor impacto y viabilidad. Una buena primera iniciativa suele tener un proceso estable, un dolor medible, volumen suficiente y un responsable operativo que participe en la definición. Intentar transformar toda la planta en una sola fase incrementa riesgo, alarga la puesta en marcha y hace más difícil atribuir resultados.
La ingeniería debe considerar desde el principio el proceso completo: capacidad requerida, mezcla de productos, piezas por hora, tolerancias, layout, interfaces con equipos existentes, seguridad funcional, red industrial, mantenimiento y entrenamiento. Una solución puede ser técnicamente avanzada y fallar si no contempla la variación real de piezas, la limpieza requerida, los cambios de herramental o la forma en que el personal recupera una condición de falla.
Antes de liberar producción, la validación debe realizarse contra escenarios reales. No basta con verificar que el robot ejecuta una trayectoria. Es necesario probar alarmas, recuperación después de paro, cambios de formato, comunicación con equipos periféricos, calidad de pieza y comportamiento a la velocidad objetivo. La aceptación debe incluir criterios documentados de desempeño, seguridad y disponibilidad.
Finalmente, el proyecto requiere acompañamiento posterior al arranque. Los primeros días de operación revelan ajustes que no siempre aparecen en una prueba controlada. Capacitar a operadores, técnicos y personal de mantenimiento reduce tiempos de respuesta y evita que la solución dependa de una sola persona. Un integrador de principio a fin, como Badger, puede coordinar ingeniería, integración, programación, puesta en marcha y soporte para reducir esa brecha entre diseño y operación.
Indicadores que justifican la inversión
La evaluación financiera debe ir más allá de comparar el costo de automatización contra una tarifa de mano de obra. El retorno puede venir de mayor capacidad sin ampliar turnos, reducción de scrap, menor retrabajo, mejor disponibilidad, menos accidentes, menores tiempos de cambio y cumplimiento de requisitos de trazabilidad.
Los indicadores deben definirse antes de implementar. OEE, tiempo de ciclo, first pass yield, minutos de paro por causa, costo de no calidad, piezas por operador y entregas a tiempo son métricas útiles cuando se relacionan con el objetivo del proyecto. En una celda de paletizado, la capacidad y la seguridad pueden ser la prioridad. En una estación de ensamble crítico, la trazabilidad y la validación de proceso pueden tener más peso.
También conviene distinguir entre ahorro teórico y capacidad aprovechable. Si una celda reduce 20 segundos por pieza, el beneficio real depende de si el cuello de botella se mueve, si existe demanda para usar la capacidad adicional y si el flujo de materiales puede sostenerla. La automatización debe diseñarse como parte del sistema, no como una isla.
Riesgos que conviene resolver desde el diseño
La conectividad industrial expande la superficie de riesgo. Separar redes de tecnología operativa y tecnología de información, definir accesos por rol, administrar respaldos de programas y mantener inventarios de activos son prácticas básicas. La ciberseguridad no debe añadirse después de la puesta en marcha, especialmente cuando los equipos se conectan a sistemas corporativos o reciben soporte remoto.
Otro riesgo frecuente es sobredimensionar la solución. Una arquitectura compleja puede requerir capacidades de mantenimiento que la planta aún no tiene. En esos casos, una implementación modular permite obtener resultados, estandarizar componentes y ampliar la solución conforme se valida el beneficio. La tecnología debe adaptarse a la madurez operativa, no imponer una carga que el equipo no pueda sostener.
La industria 4.0 funciona cuando convierte datos y automatización en decisiones más rápidas en el piso de producción. El siguiente proyecto no tiene que transformar toda la planta: debe resolver una restricción concreta, medir el resultado y dejar una base técnica que el equipo pueda operar con confianza.