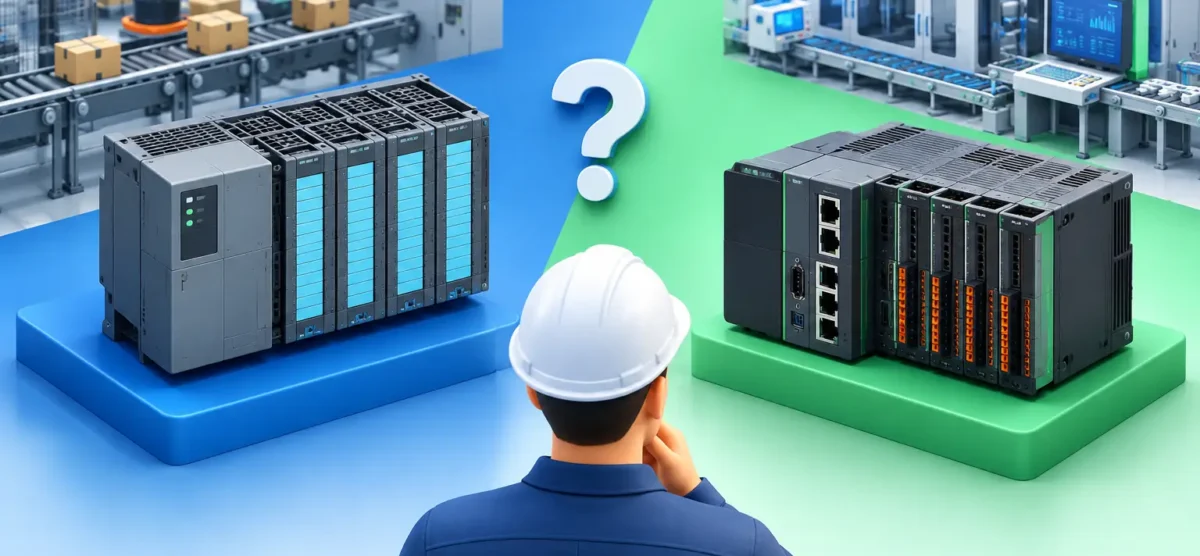
PLC vs PAC para fábrica: cómo elegir el control
Una decisión de PLC vs PAC para fábrica rara vez se define solo por la ficha técnica del controlador. En una celda de ensamble, una línea de empaque o un sistema de manejo de materiales, la elección afecta el tiempo de puesta en marcha, la capacidad de diagnóstico, la disponibilidad de refacciones y el costo de modificar el proceso dentro de dos años. El mejor control no es necesariamente el más avanzado, sino el que sostiene la producción con la arquitectura correcta, personal capacitado y una estrategia clara de crecimiento.
PLC vs PAC para fábrica: la diferencia operativa
Un PLC, o controlador lógico programable, nació para resolver automatización discreta con alta confiabilidad: leer señales de campo, ejecutar lógica y controlar actuadores en ciclos repetibles. Sigue siendo una opción muy eficiente para máquinas individuales, estaciones con secuencias definidas, transportadores, prensas, sistemas de seguridad y aplicaciones donde la prioridad es una respuesta determinista y un mantenimiento directo.
Un PAC, o controlador de automatización programable, integra capacidades de control con mayor procesamiento, manejo de datos, comunicaciones industriales avanzadas y, en muchos casos, programación bajo estándares más abiertos. Puede centralizar funciones que antes requerían varios equipos: control de proceso, movimiento, adquisición de datos, visualización, conectividad con sistemas de supervisión y coordinación de celdas complejas.
La frontera entre ambos ya no es rígida. Los PLC actuales pueden ofrecer control de movimiento, redes Ethernet industriales, funciones de seguridad y conectividad con sistemas de información. A la vez, algunos PAC se implementan en aplicaciones relativamente simples. Por eso, la pregunta útil no es cuál tecnología es superior, sino cuál arquitectura reduce el riesgo y responde a los requerimientos reales de producción.
Cuándo un PLC es la decisión correcta
Para una estación de manufactura con I/O claramente definido y una secuencia estable, un PLC suele entregar la mejor relación entre desempeño, costo y facilidad de soporte. Si la aplicación controla cilindros neumáticos, sensores, variadores, servomotores puntuales o dispositivos de inspección con lógica conocida, no tiene sentido sobredimensionar la plataforma.
Un PLC es especialmente adecuado cuando el equipo de mantenimiento necesita diagnosticar fallas con rapidez durante un turno. La programación ladder sigue siendo familiar para muchos técnicos e ingenieros de planta, lo que facilita revisar interlocks, forzar señales bajo procedimientos autorizados y localizar condiciones que detienen un ciclo. En operaciones de alto volumen, minutos de paro por falta de visibilidad se convierten rápidamente en pérdidas relevantes.
También conviene evaluar un PLC cuando la máquina debe funcionar de forma autónoma, incluso si pierde comunicación con sistemas de nivel superior. Una empacadora, un transportador de acumulación o una estación de ensamble no deben depender de un servidor externo para ejecutar su secuencia crítica. El controlador local debe conservar la lógica esencial, los modos manual y automático, las alarmas necesarias y el manejo seguro de fallas.
Esto no significa elegir una plataforma limitada. Un PLC bien seleccionado puede incluir capacidad de expansión, comunicación con robots, variadores, lectores de código, cámaras y HMI. El punto es pagar por funcionalidades que la operación utilizará y podrá mantener, no por una arquitectura que agregue complejidad sin mejorar el resultado.
Cuándo conviene una arquitectura PAC
Un PAC cobra sentido cuando la aplicación combina varias disciplinas de automatización y requiere que trabajen como un sistema coordinado. Por ejemplo, una línea con múltiples ejes sincronizados, robots industriales, visión artificial, trazabilidad por número de serie, recetas de producción y conexión a una base de datos puede requerir más capacidad de procesamiento y una estrategia de datos más amplia que la de una máquina convencional.
También es una alternativa sólida para proyectos donde la información de planta tiene un valor operativo inmediato. Si producción necesita correlacionar paros con lotes, registrar parámetros de proceso, identificar rechazos por estación o enviar datos a MES, ERP o plataformas de análisis, el controlador debe integrarse sin comprometer el desempeño del ciclo. La conectividad debe diseñarse con segmentación de red, prioridades de tráfico y políticas de ciberseguridad industrial, no añadirse al final como un accesorio.
En celdas robotizadas, el PAC puede actuar como coordinador de una operación con múltiples dispositivos. Sin embargo, debe respetarse la distribución correcta de responsabilidades: el robot conserva el control de su trayectoria, el sistema de seguridad mantiene su lógica certificada y el controlador de línea administra la secuencia, los permisos, la comunicación con periféricos y los estados de producción. Centralizar no significa concentrar todas las funciones críticas en un solo punto.
La mayor flexibilidad de un PAC exige una disciplina de ingeniería mayor. Es necesario definir estándares de programación, control de versiones, respaldos, administración de usuarios, documentación eléctrica y procedimientos de recuperación. Sin estas bases, una plataforma más capaz puede ser más difícil de intervenir durante una emergencia.
Los criterios que realmente cambian la elección
El tiempo de ciclo es uno de los primeros factores. No basta con preguntar la velocidad de escaneo del controlador. Debe analizarse la cadena completa: actualización de I/O, latencia de red, ejecución de lógica, respuesta de variadores y robots, procesamiento de visión y actualización de HMI. Una aplicación con movimientos sincronizados y decisiones de inspección en tiempo real necesita una validación distinta a la de una estación neumática.
La escalabilidad también debe medirse con precisión. Agregar algunas señales digitales no es lo mismo que incorporar dos robots, trazabilidad individual por pieza y una nueva familia de productos. Una arquitectura escalable permite ampliar I/O, nodos de red, capacidad de programa y dispositivos conectados sin rediseñar el tablero ni detener la operación por periodos prolongados.
El mantenimiento es otro criterio decisivo. Pregunte quién atenderá la línea en el segundo y tercer turno, qué herramientas de software requiere, si hay licencias disponibles, qué refacciones se mantendrán en inventario y cuánto tarda una restauración después de reemplazar un controlador. La estandarización por marca o familia de control puede reducir tiempos de capacitación y errores, siempre que no limite una necesidad técnica específica.
La disponibilidad de componentes merece una revisión desde la etapa de cotización. En proyectos industriales, una selección que parece conveniente en ingeniería puede generar retrasos si módulos, fuentes, tarjetas de comunicación o cables especializados tienen plazos extendidos. Definir equivalencias aprobadas y componentes críticos de respaldo protege la fecha de arranque y la continuidad operativa.
No confunda control de máquina con arquitectura de planta
Una falla frecuente es intentar resolver toda la transformación digital desde el PLC o PAC de una máquina. El controlador debe ejecutar el proceso de forma confiable, pero la arquitectura de planta requiere capas diferenciadas. Las señales críticas de seguridad, el control de movimiento, la supervisión, el historial de datos y la integración con sistemas corporativos deben tener interfaces claras y responsabilidades definidas.
Por ejemplo, una línea puede operar con PLC en cada máquina y una capa superior para coordinación, trazabilidad y captura de indicadores. En otra planta, un PAC puede concentrar una celda compleja con varios procesos sincronizados. Ambas configuraciones pueden ser correctas si se diseñan según el nivel de criticidad, la velocidad requerida y el plan de expansión.
La decisión también debe considerar seguridad funcional. Ni un PLC ni un PAC convencional sustituyen automáticamente un sistema de seguridad diseñado para resguardar a las personas. Guardas, cortinas, escáneres, paros de emergencia, relevadores o controladores de seguridad y funciones de seguridad en variadores o robots deben validarse conforme al análisis de riesgos de la aplicación. La productividad sostenible empieza por una operación segura y repetible.
Cómo tomar la decisión antes de comprar
Antes de seleccionar hardware, conviene desarrollar una especificación funcional de la celda o línea. Debe describir secuencias, modos de operación, tiempos de ciclo objetivo, señales de campo, dispositivos conectados, requisitos de seguridad, datos que se deben registrar e interfaces con otros equipos. Este documento evita que la plataforma se defina por preferencia personal o por disponibilidad momentánea.
Después, construya una matriz técnica que compare el desempeño necesario contra el disponible. Incluya I/O actual y proyectada, redes industriales, número de ejes, integración con robots, capacidad de diagnóstico, almacenamiento de datos, soporte local, software de programación y estrategia de respaldo. No se trata de elegir el controlador con más funciones, sino el que cubre los requerimientos con margen razonable y una operación mantenible.
Las pruebas de aceptación también deben formar parte del proyecto. En una FAT se valida la lógica, la comunicación con periféricos, los estados de falla y la recuperación después de pérdida de energía o red. En la SAT se comprueba el desempeño en condiciones reales de planta. Este proceso reduce ajustes improvisados durante el arranque, cuando cada hora de paro tiene mayor impacto.
Badger aborda esta definición desde la ingeniería de aplicación: proceso, seguridad, tableros de control, programación, integración de robots y puesta en marcha deben responder a un mismo objetivo de producción. Cuando cada disciplina se revisa por separado, aparecen interfases incompletas, diagnósticos lentos y cambios costosos en campo.
La mejor elección se vuelve clara cuando el equipo de planta puede responder una pregunta concreta: ¿qué debe controlar esta arquitectura hoy y qué cambios debe soportar sin poner en riesgo la disponibilidad mañana? Con esa respuesta, PLC y PAC dejan de ser etiquetas de producto y se convierten en herramientas para maximizar la eficiencia de la operación.