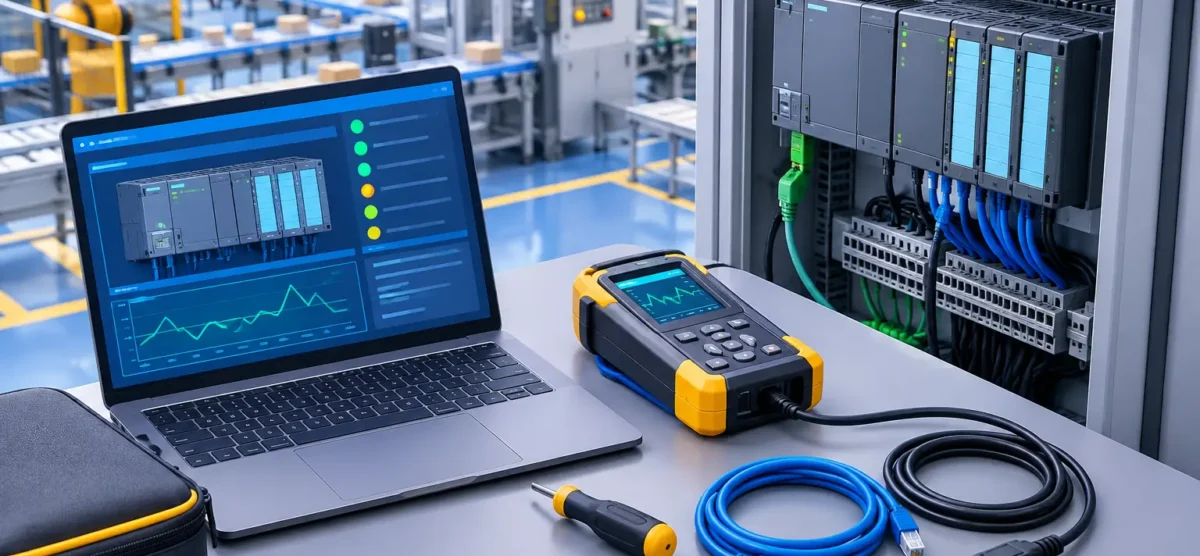
Herramientas para diagnóstico de PLC en planta
Un paro de línea por una falla de PLC rara vez se resuelve revisando únicamente el controlador. La causa puede estar en una señal de campo, una fuente de alimentación inestable, una red industrial saturada, un sensor desalineado o una modificación no documentada en el programa. Por eso, las herramientas para diagnóstico de PLC deben utilizarse como parte de un método de análisis que conecte la lógica de control con el comportamiento real del proceso.
Para una planta de manufactura, el objetivo no es solo recuperar la producción. Es identificar la causa raíz, evitar que el mismo evento se repita y conservar condiciones seguras de operación. La selección correcta de instrumentos, software y prácticas de respaldo permite reducir el tiempo medio de reparación sin introducir riesgos adicionales en el sistema.
Herramientas para diagnóstico de PLC que resuelven fallas reales
El software de programación del fabricante es la primera herramienta de diagnóstico. Permite conectarse al PLC, visualizar el estado de entradas y salidas, monitorear temporizadores, contadores, alarmas y secuencias, además de revisar el programa en línea. En controladores modernos, también ofrece históricos de fallas, datos de diagnóstico de módulos y estado de comunicaciones.
Sin embargo, visualizar una entrada activa en pantalla no confirma que la señal sea confiable. El técnico debe comparar el estado lógico con la condición física: si el PLC indica que un cilindro llegó a posición, conviene validar el sensor, el cableado, la presión neumática y el movimiento mecánico. Esta verificación evita cambiar componentes por intuición cuando la falla está fuera del controlador.
Un multímetro industrial de categoría adecuada sigue siendo indispensable. Sirve para comprobar alimentación de 24 VDC, continuidad, caídas de tensión, señales analógicas y condiciones de tierra. En tableros con variadores, contactores o fuentes conmutadas, la medición debe realizarse con procedimientos de seguridad y puntos de prueba definidos. Una lectura nominal sin carga puede ser engañosa si la fuente cae cuando se energizan válvulas, actuadores o periféricos.
Para señales dinámicas, un osciloscopio portátil o un analizador de señales ayuda a detectar ruido eléctrico, rebotes de sensores, interferencia inducida y pulsos demasiado cortos para ser vistos en la tabla de monitoreo del PLC. Es una herramienta especialmente útil en fallas intermitentes de encoder, conteo rápido, comunicaciones seriales y señales analógicas inestables.
Las comunicaciones industriales requieren instrumentos propios. Un analizador de red Ethernet industrial, un probador de cableado y herramientas de diagnóstico del switch administrable permiten identificar pérdidas de paquetes, puertos con errores, direcciones duplicadas, problemas de velocidad o topologías mal configuradas. En celdas robotizadas, sistemas AGV y líneas con visión artificial, una falla de red puede detener la producción aun cuando el PLC y sus módulos estén en buen estado.
También conviene contar con una computadora de servicio controlada. Debe tener las versiones autorizadas de software, controladores de comunicación, licencias vigentes, archivos de proyecto validados y políticas claras de acceso. Una laptop sin control de versiones puede convertirse en una fuente de riesgo si descarga un programa equivocado o modifica parámetros sin registro.
Diagnosticar por capas reduce el tiempo de paro
La forma más efectiva de usar estas herramientas es revisar el sistema de afuera hacia adentro. El proceso inicia con seguridad: colocar el equipo en una condición controlada, evaluar energía peligrosa y confirmar qué movimientos pueden ocurrir durante la prueba. Forzar una salida para acelerar el diagnóstico puede ser necesario en ciertos casos, pero nunca debe hacerse sin entender los enclavamientos, la secuencia y el riesgo para personas, producto y maquinaria.
La primera capa es el síntoma operativo. Defina con precisión qué no sucede, cuándo ocurre y bajo qué condiciones. No es lo mismo que una estación no arranque a que se detenga después de veinte ciclos, falle solo en turno nocturno o pierda referencia tras un cambio de modelo. Los datos del operador, las alarmas de HMI y el historial de producción acotan el problema antes de abrir el programa.
La segunda capa es energía y seguridad. Revise voltajes, fusibles, fuentes, tierras, circuitos de paro de emergencia, relevadores de seguridad, puertas, cortinas y condiciones de habilitación. Muchas señales que parecen errores de lógica son, en realidad, permisos de seguridad abiertos o una alimentación insuficiente en módulos remotos.
La tercera capa es campo. Aquí se validan sensores, actuadores, válvulas, finales de carrera, cableado, conectores y dispositivos de proceso. Una entrada que cambia de estado físicamente pero no en el PLC puede indicar un conductor dañado, una bornera floja, un módulo defectuoso o un error de direccionamiento. A la inversa, una salida activa en el controlador sin respuesta del actuador obliga a revisar protección eléctrica, relevadores intermedios, bobinas y la carga.
La cuarta capa es lógica y secuencia. Con el monitoreo en línea, se sigue la condición que bloquea el paso de una etapa a otra. Es recomendable revisar la cadena completa de permissives, no solamente el bit que aparece como falso. En programas grandes, las referencias cruzadas y las listas de variables ayudan a identificar dónde se escribe una señal y qué rutinas dependen de ella.
La última capa es comunicación e integración. Si el PLC recibe datos de un robot, variador, sistema de visión, lector de códigos o estación remota, es necesario revisar la calidad del enlace y el intercambio de datos. Un bit de “listo” ausente puede ser un problema de handshake, una alarma activa en el equipo externo o una diferencia entre versiones de configuración.
La evidencia vale más que el reemplazo por prueba
Cambiar un módulo de entradas o volver a cargar el programa puede restaurar la operación, pero no siempre corrige la causa raíz. De hecho, descargar una versión antigua puede eliminar cambios necesarios, afectar recetas o alterar parámetros de producción. Antes de intervenir, se debe respaldar el proyecto actual, registrar la versión, comparar cambios y documentar el estado de la falla.
Las tendencias y registros de datos son particularmente valiosos cuando la falla aparece de forma aleatoria. Registrar tensión, temperatura, estados de sensores, tiempos de ciclo y eventos de red permite encontrar correlaciones que una revisión puntual no muestra. Por ejemplo, una señal analógica que se desplaza al encender un motor puede revelar un problema de tierras o separación insuficiente entre cableado de potencia y control.
En líneas de alto volumen, el diagnóstico debe dejar evidencia útil para mantenimiento, automatización y producción. La orden de trabajo debería indicar el síntoma, la causa identificada, las mediciones realizadas, el componente intervenido, la versión de software y la acción preventiva recomendada. Esta disciplina reduce la dependencia del conocimiento individual y mejora la respuesta entre turnos.
Criterios para estandarizar el kit de diagnóstico
Cada planta necesita un kit ajustado a su arquitectura de control, pero hay cuatro criterios que no deben negociarse:
- Compatibilidad con las marcas, familias de PLC, redes y dispositivos instalados en la planta.
- Seguridad eléctrica y funcional, incluyendo instrumentos certificados y procedimientos para intervenir tableros energizados.
- Control de versiones para programas, configuraciones de HMI, variadores, robots y equipos periféricos.
- Capacidad de captura de evidencia, desde mediciones básicas hasta registros de red y tendencias de proceso.
No todas las aplicaciones justifican un analizador avanzado de red u osciloscopio dedicado. En una celda simple con pocas señales discretas, un software bien configurado, multímetro, documentación eléctrica y personal capacitado pueden resolver la mayoría de los eventos. En cambio, una línea conectada con robots, sistemas de trazabilidad, AGV y estaciones remotas requiere herramientas de mayor profundidad y una estrategia de soporte más estructurada.
Preparación para que el diagnóstico no dependa de una emergencia
El mejor momento para preparar el diagnóstico es antes del siguiente paro. Mantener diagramas eléctricos actualizados, respaldos verificados, etiquetas legibles, direcciones de red documentadas y refacciones críticas identificadas reduce minutos que se convierten en horas de producción perdida. También es necesario validar periódicamente que los respaldos puedan restaurarse y que el personal autorizado tenga acceso a las herramientas correctas.
La capacitación debe enfocarse en la arquitectura particular de la planta, no solo en comandos de software. El personal necesita entender la secuencia de operación, los modos manuales, los permisos de seguridad y la interacción entre PLC, HMI, robots, variadores y dispositivos de campo. Esa visión integral acelera decisiones y reduce intervenciones que agravan una falla.
En Badger, el diagnóstico se aborda desde la ingeniería y la ejecución en campo: revisar la lógica, pero también la integración completa que sostiene el proceso. Cuando las herramientas se combinan con documentación, seguridad y personal capacitado, el PLC deja de ser un punto ciego y se convierte en una fuente concreta de información para recuperar y proteger la productividad.