Beneficios del mantenimiento robotizado
Una celda robotizada que se detiene durante un turno crítico no solo pierde piezas por hora. También altera la programación, presiona al personal de mantenimiento y puede comprometer entregas. Los beneficios del mantenimiento robotizado se hacen visibles precisamente ahí: en la capacidad de anticipar fallas, conservar la precisión del proceso y sostener la disponibilidad que exige una operación de alto volumen.
El robot industrial está diseñado para repetir movimientos durante millones de ciclos, pero su desempeño depende de un sistema completo. Reductores, ejes, arneses, controladores, pinzas, sensores, dispositivos de seguridad y periféricos deben operar dentro de parámetros definidos. Mantener el robot no significa únicamente reaccionar a una alarma; significa preservar la condición que permite que la automatización produzca con consistencia.
Beneficios del mantenimiento robotizado en planta
El principal beneficio es la reducción de paros no programados. Una inspección planificada permite detectar desgaste mecánico, variaciones en la repetibilidad, conexiones deterioradas, ventiladores con acumulación de polvo o respaldos de controlador pendientes antes de que estos factores detengan la celda. En una línea de ensamble, soldadura, paletizado o manejo de materiales, evitar una hora de paro puede tener un impacto superior al costo de varias intervenciones preventivas.
También mejora la estabilidad del ciclo. Cuando un robot presenta fricción anormal, una herramienta pierde referencia, un sensor comienza a fallar o una trayectoria requiere ajuste, el proceso puede continuar operando, pero con microparos, rechazo de piezas o tiempos de ciclo mayores. Estos síntomas suelen pasar desapercibidos cuando solo se mide la disponibilidad general. El mantenimiento robotizado revisa la condición del equipo y su desempeño dentro de la aplicación, no solamente si el robot enciende y se mueve.
La calidad es otro resultado directo. En aplicaciones de soldadura, aplicación de adhesivo, corte, ensamble o inspección, una desviación pequeña puede convertirse en retrabajo, desperdicio o reclamaciones. Revisar calibraciones, TCP, fijaciones, cables de proceso y señales de comunicación ayuda a conservar resultados repetibles. La automatización aporta consistencia cuando la celda conserva sus referencias mecánicas, eléctricas y de programación.
De mantenimiento correctivo a control operativo
Esperar a que ocurra una falla parece una decisión de menor costo, pero casi siempre desplaza el gasto hacia el momento más inconveniente. Un reemplazo urgente puede implicar producción detenida, tiempos de diagnóstico, compras aceleradas, horas extra y riesgo de que la solución provisional genere problemas posteriores. Además, una falla en un componente puede afectar otros elementos del sistema si el equipo continúa operando fuera de condición.
Un programa preventivo organiza las actividades según horas de operación, ciclos, ambiente de trabajo, criticidad de la celda e historial de fallas. No todas las aplicaciones requieren la misma frecuencia. Un robot que manipula piezas ligeras en un ambiente limpio tiene exigencias distintas a uno que trabaja cerca de salpicadura de soldadura, polvo abrasivo, altas temperaturas o cargas cercanas a su límite nominal.
El enfoque predictivo agrega información para tomar mejores decisiones. Alarmas recurrentes, consumo de corriente, temperatura, vibración, desgaste de cables y registros de fallas pueden revelar tendencias antes de que se conviertan en un paro. Para una planta con múltiples robots, estos datos ayudan a priorizar recursos: atender primero los equipos con mayor impacto en seguridad, calidad, capacidad o cumplimiento de entregas.
No se trata de sustituir todo componente ante la primera señal. Se trata de evaluar condición, riesgo y ventana de producción para intervenir con criterio. Esa diferencia permite proteger la disponibilidad sin generar mantenimientos innecesarios.
Qué debe incluir una intervención efectiva
Una intervención de valor no termina con una limpieza superficial o el reinicio de alarmas. Debe considerar la salud del robot y de la celda como un sistema integrado. En el robot se revisan lubricación cuando aplica, condición de ejes, arneses, conectores, baterías, ventilación, frenos, teach pendant y parámetros del controlador. En paralelo, se valida la integridad de resguardos, cortinas, scanners, relevadores de seguridad, botones de paro y señales de interlock.
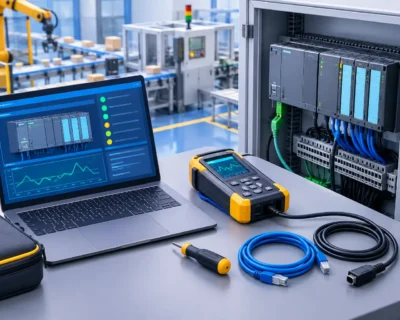
La programación también requiere atención. Los respaldos actualizados del controlador, PLC, HMI y dispositivos asociados reducen el tiempo de recuperación ante una falla. Una planta que depende de archivos desactualizados o sin control de versiones puede prolongar un paro incluso cuando cuenta con refacciones disponibles. Documentar cambios de trayectoria, lógica, recetas y configuración de comunicación protege el conocimiento técnico de la operación.
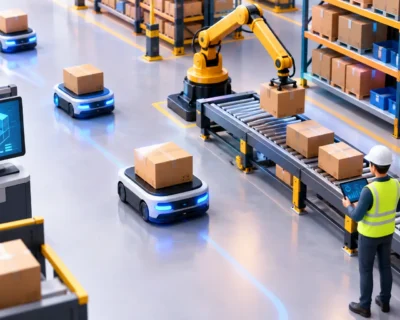
En aplicaciones con herramienta de proceso, el alcance debe incluir pinzas, grippers, cambiadores de herramienta, alimentadores, conveyors, fixtures y equipos de visión. Un robot puede estar en buenas condiciones y aun así generar fallas porque la pinza pierde presión, el fixture presenta holgura o el sensor de presencia entrega señales intermitentes. El diagnóstico debe seguir el flujo real de la pieza, desde su entrada a la celda hasta su liberación.
Mayor vida útil y mejor uso de las refacciones
El mantenimiento robotizado extiende la vida útil de activos que representan una inversión relevante. La prevención del desgaste acelerado, la limpieza adecuada y la corrección oportuna de desalineaciones reducen la necesidad de reparaciones mayores. En equipos con años de servicio, también permite definir si conviene reparar, hacer refurbish, actualizar controles o reemplazar componentes específicos.
La gestión de refacciones gana precisión cuando se fundamenta en la condición del activo. Tener inventario excesivo inmoviliza capital, pero no disponer de un cable, batería, motor, tarjeta o componente de seguridad crítico puede detener una línea por días. Clasificar refacciones por criticidad, plazo de entrega y frecuencia de consumo permite diseñar una estrategia acorde con cada planta.
Este punto es especialmente relevante en operaciones que dependen de modelos de robot con distintas generaciones de control. La disponibilidad de piezas, compatibilidad de software y soporte técnico pueden cambiar con el tiempo. Una evaluación periódica permite anticipar obsolescencias y planear modernizaciones sin esperar a que una falla obligue a tomar decisiones bajo presión.
Seguridad, conocimiento y continuidad del proceso
Una celda que produce no necesariamente es una celda segura. El mantenimiento debe confirmar que las funciones de seguridad operen como fueron diseñadas y que cualquier modificación en la celda haya sido evaluada. Cambiar un fixture, agregar un sensor, modificar una secuencia o ajustar velocidades puede alterar el comportamiento del sistema. La validación técnica reduce riesgos para operadores, técnicos y personal de producción.
La capacitación interna también forma parte de la continuidad operativa. El personal debe distinguir entre una alarma de proceso, una condición que requiere mantenimiento y una situación que exige detener el equipo. Esto no implica que el equipo de planta sustituya al especialista, sino que puede responder con orden, escalar la información correcta y evitar ajustes que agraven una falla.
Para lograrlo, conviene establecer indicadores claros: disponibilidad por celda, tiempo medio entre fallas, tiempo medio de reparación, principales causas de paro, rechazos relacionados con automatización y cumplimiento del plan preventivo. Los indicadores deben llevar a acciones concretas. Si una alarma se repite, el objetivo no es normalizar el reinicio, sino eliminar la causa raíz.
Cuándo conviene revisar la estrategia actual
Si la planta depende de intervenciones de emergencia, desconoce la versión de sus respaldos, tiene fallas repetitivas sin análisis de causa o ha aumentado los microparos, es momento de revisar su estrategia de mantenimiento. Lo mismo aplica cuando se integran nuevas estaciones, se incrementa el volumen de producción o se cambia el producto que manipula la celda.
Badger puede apoyar desde la evaluación técnica y el mantenimiento de robots industriales hasta la actualización de controles, programación, capacitación y modernización de celdas. El objetivo es que cada intervención contribuya a una operación más predecible, no solo a poner el equipo nuevamente en marcha.
La disponibilidad no se recupera el día de una falla: se construye con inspecciones, datos confiables, refacciones definidas y decisiones técnicas tomadas antes del siguiente paro.