Guía de redes industriales para plantas conectadas
Un robot que se detiene por pérdida de comunicación, una celda que tarda minutos en recuperar datos o un PLC inaccesible desde mantenimiento no son fallas aisladas de TI. Son eventos que afectan seguridad, calidad, tiempo de ciclo y cumplimiento de producción. Esta guía de redes industriales está pensada para responsables de planta que necesitan conectar equipos de automatización sin comprometer la disponibilidad de la operación.
La red industrial ya no sirve únicamente para comunicar un PLC con una HMI. Hoy debe integrar robots, variadores, sistemas de visión, estaciones de trazabilidad, tableros de control, AGV, SCADA, servidores de datos y, en algunos casos, plataformas MES o ERP. El reto no es poner todos los dispositivos en la misma red, sino diseñar una arquitectura que responda al proceso y que pueda crecer sin crear puntos críticos.
Qué debe resolver una red industrial
Una red bien diseñada permite que la información llegue al lugar correcto con la prioridad adecuada. En una estación de ensamble, por ejemplo, la comunicación de seguridad y control de movimiento no puede competir con el tráfico de reportes, cámaras o accesos remotos. Cada flujo tiene una exigencia diferente de latencia, disponibilidad y nivel de protección.
El criterio principal es la continuidad operativa. La red debe soportar condiciones reales de planta: ruido eléctrico, vibración, temperatura, ciclos de limpieza, modificaciones de maquinaria y personal de mantenimiento que necesita diagnosticar una falla bajo presión. Por eso, los componentes, el cableado, la topología y la configuración deben seleccionarse para ambiente industrial, no como una extensión de la red administrativa.
También debe facilitar decisiones de mejora continua. Cuando PLC, robots y dispositivos de campo entregan datos confiables, el equipo puede identificar microparos, comparar tiempos de ciclo, analizar rechazos y detectar cuellos de botella. Pero recolectar datos sin una arquitectura definida suele producir información incompleta o difícil de interpretar.
Guía de redes industriales: empiece por el proceso
Antes de elegir un protocolo o comprar switches, conviene levantar los requerimientos del proceso. La pregunta inicial no es cuál tecnología está de moda, sino qué debe comunicarse, entre qué equipos y con qué impacto si esa comunicación falla.
En este levantamiento se deben identificar las celdas y líneas existentes, los equipos nuevos, las interfaces con sistemas corporativos y los puntos donde habrá acceso remoto. También es necesario documentar protocolos nativos, direcciones IP actuales, versiones de firmware, capacidad de los controladores y restricciones de las marcas instaladas.
Una línea con robots FANUC, por ejemplo, puede requerir intercambio determinístico de señales con PLC, acceso de ingeniería controlado y registro de producción hacia un sistema superior. Un AGV puede requerir cobertura inalámbrica continua y gestión de roaming. Aunque ambos formen parte de la misma planta, sus necesidades de red son distintas.
Defina desde el inicio indicadores operativos concretos: reducción de paros por comunicación, recuperación más rápida ante fallas, visibilidad de OEE, trazabilidad por número de parte o capacidad para agregar nuevas estaciones. Este enfoque evita que el proyecto se limite a “conectar equipos” sin una mejora verificable para operaciones.
Arquitectura: segmentar antes de integrar
La práctica más efectiva para reducir riesgo es separar la red por funciones y niveles de operación. Una arquitectura típica contempla una capa de campo y control, una capa de supervisión y una zona controlada para el intercambio con la red empresarial. La separación puede realizarse mediante switches administrables, VLAN, firewalls industriales y reglas de acceso definidas.
En la capa de control se concentran PLC, robots, HMI, variadores, E/S remotas y sistemas de seguridad. Aquí predominan comunicaciones de baja latencia y alta disponibilidad. La capa de supervisión reúne SCADA, historiadores, estaciones de ingeniería y servidores relacionados con producción. La conexión con TI debe pasar por una zona intermedia, no por una ruta directa desde cualquier computadora de oficina hacia un controlador de celda.
La segmentación no significa aislar datos útiles. Significa definir qué información puede cruzar entre zonas, por qué puerto, con qué protocolo y quién la necesita. Un supervisor puede consultar indicadores de producción sin tener permisos para modificar la lógica de un PLC. Un proveedor puede brindar soporte remoto sin contar con acceso permanente a toda la planta.
La topología también depende del costo del paro. Una red en estrella es simple de diagnosticar y ampliar, pero el switch central puede convertirse en un punto único de falla. Un anillo con redundancia puede ser apropiado para líneas críticas, siempre que los equipos y el protocolo soporten los mecanismos de recuperación requeridos. La decisión debe basarse en la criticidad del proceso, no en una preferencia estándar.
Cableado, switches y energía
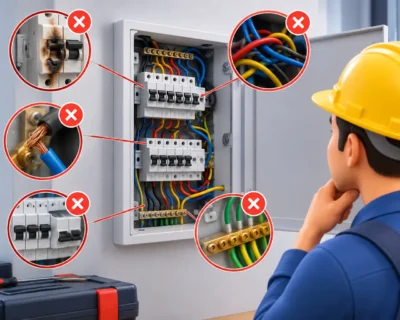
En campo, el desempeño de la red depende de detalles que suelen subestimarse. El cable industrial debe tener el blindaje y la categoría adecuados para el entorno; las rutas deben mantenerse separadas de potencia cuando aplique; y los conectores deben seleccionarse según vibración, humedad y accesibilidad. Un cable mal terminado puede generar intermitencias difíciles de reproducir y horas de paro.
Los switches administrables permiten priorizar tráfico, diagnosticar puertos, crear VLAN y detectar eventos de comunicación. En celdas críticas, conviene considerar alimentación redundante, fuentes con respaldo y monitoreo de estado. La red no será confiable si el primer transitorio eléctrico reinicia el equipo que concentra las comunicaciones.
Protocolos: seleccione por compatibilidad y desempeño
Ethernet industrial es la base de muchas instalaciones actuales, pero no todos los protocolos se comportan igual ni resuelven el mismo problema. EtherNet/IP, PROFINET, EtherCAT, Modbus TCP, CC-Link IE y OPC UA pueden coexistir en una planta, especialmente cuando hay maquinaria de distintos fabricantes o equipos heredados.
Para control en tiempo real, la selección suele estar determinada por la plataforma de automatización y los dispositivos de campo. Intentar estandarizar todo a la fuerza puede elevar costos, requerir gateways innecesarios o limitar funcionalidades del equipo. Cuando se integra una celda nueva, es preferible respetar el protocolo que permite el mejor desempeño y soporte para ese sistema, siempre que la arquitectura general mantenga orden y visibilidad.
OPC UA suele ser una alternativa útil para intercambiar información entre niveles de supervisión, sistemas de datos y aplicaciones de manufactura, debido a su modelo de información y mecanismos de seguridad. Sin embargo, no sustituye por sí solo la comunicación determinística requerida por control de movimiento o seguridad funcional.
La recomendación práctica es definir un estándar de nombres, direccionamiento IP, etiquetado de puertos y documentación, incluso si existen varios protocolos. El problema no suele ser tener tecnologías distintas, sino que nadie sepa dónde están, qué comunican o quién puede modificarlas.
Ciberseguridad sin detener la operación
La ciberseguridad industrial no se resuelve instalando un firewall al final del proyecto. Debe formar parte del diseño, porque una configuración insegura puede permitir accesos no autorizados, propagación de malware o cambios accidentales en parámetros de producción.
El principio de menor privilegio es útil: cada usuario, equipo y servicio debe tener solamente los permisos necesarios. Las estaciones de ingeniería necesitan controles más estrictos que una pantalla de visualización. Los accesos remotos deben ser temporales, autenticados y registrados. Las cuentas compartidas dificultan investigar incidentes y mantener control sobre los cambios.
También conviene establecer una política realista de actualizaciones. Aplicar parches sin validación puede afectar compatibilidad con software de automatización; no actualizar nunca deja vulnerabilidades abiertas. Lo adecuado es probar cambios en un entorno controlado cuando sea posible, programar ventanas de mantenimiento y conservar respaldos verificables de PLC, robots, HMI, switches y servidores.
La disponibilidad sigue siendo prioridad. Por eso, cualquier medida de seguridad debe evaluarse con el equipo de operaciones, automatización y TI. Bloquear un puerto puede ser correcto desde el punto de vista de seguridad, pero convertirse en un problema si interrumpe la trazabilidad, el diagnóstico o una función necesaria para recuperación de fallas.
Puesta en marcha y mantenimiento de la red
Una red industrial no queda terminada al encender los equipos. La validación debe incluir pruebas de comunicación bajo carga, verificación de redundancia, recuperación ante pérdida de enlace, revisión de accesos y confirmación de alarmas de diagnóstico. Si una línea depende de comunicaciones inalámbricas, también se deben probar zonas de sombra, roaming y comportamiento con la operación real.
La documentación de entrega debe ser útil para mantenimiento: diagrama de topología, listado de direcciones, configuración de switches, puertos asignados, respaldos de configuración, versiones de firmware y responsables de cada activo. Un plano genérico rara vez basta para resolver un paro durante un turno nocturno.
La capacitación es parte de la continuidad. Mantenimiento debe saber distinguir entre una falla de red, una falla de dispositivo y un problema de programación; operaciones debe conocer el procedimiento de recuperación; y el equipo de ingeniería debe tener criterios para agregar equipos sin alterar segmentos críticos. En proyectos de automatización e integración, Badger considera esta transferencia técnica necesaria para que la solución mantenga su desempeño después de la puesta en marcha.
Una red industrial bien ejecutada no se mide por la cantidad de dispositivos conectados, sino por su capacidad de sostener la producción cuando la planta exige velocidad, trazabilidad y respuesta ante fallas. Diseñarla desde el proceso convierte la conectividad en una herramienta operativa, no en otra fuente de incertidumbre.