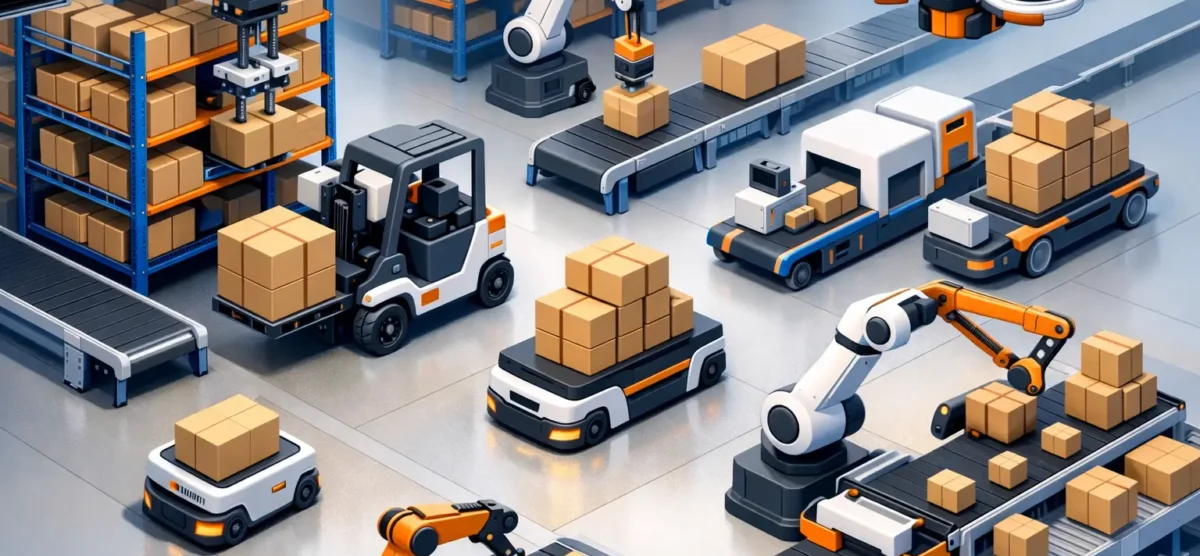
Automatización de intralogística industrial
Un proceso puede tener celdas robotizadas, equipos de alta velocidad y personal capacitado, pero seguir perdiendo capacidad por una causa menos visible: el material no llega cuando debe llegar. La automatización de intralogística industrial atiende ese punto crítico al coordinar el movimiento de componentes, contenedores, producto en proceso y producto terminado dentro de la planta.
Para un gerente de planta, el problema rara vez es solo transportar una caja del punto A al B. El reto está en evitar que una estación se detenga por falta de material, que los pasillos se saturen, que se acumulen WIP innecesarios o que los operadores dediquen una parte relevante de su turno a recorridos sin valor agregado. Cuando estos eventos se repiten, afectan el tiempo de ciclo, la trazabilidad y el cumplimiento de producción.
El flujo de materiales define la capacidad real
La intralogística es el sistema circulatorio de una operación manufacturera. Incluye el abastecimiento de líneas, el traslado entre procesos, el manejo de pallets, la alimentación de máquinas, la recolección de producto terminado y el retorno de empaques vacíos. Si ese flujo depende exclusivamente de montacargas, patines y recorridos manuales, su desempeño queda expuesto a variaciones de tráfico, disponibilidad de operadores y decisiones tomadas en el momento.
Automatizar no significa eliminar todo movimiento manual. Significa asignar cada traslado al recurso más adecuado y controlar las prioridades con datos. Un pallet de alto peso que sigue una ruta frecuente puede ser candidato para un AGV. Un componente pequeño que requiere orientación o inspección puede requerir una solución de robótica industrial. Un material de baja frecuencia o con múltiples excepciones puede conservar manejo manual, pero con reglas claras de abastecimiento.
El objetivo es reducir variación. Una línea no debe depender de que alguien recuerde llevar material, encuentre un montacargas disponible y logre cruzar un pasillo congestionado. Debe recibir el suministro conforme a una señal definida, con una secuencia, cantidad y tiempo de respuesta medibles.
Antes de seleccionar tecnología, mida el proceso
El punto de partida no es elegir un vehículo o un robot. Es conocer con precisión el flujo actual. Conviene levantar rutas, distancias, frecuencias, pesos, dimensiones de carga, tiempos de espera, cruces peatonales y restricciones de seguridad. También deben identificarse los eventos que generan más pérdidas: falta de material, movimientos urgentes, búsquedas de contenedores, acumulación entre operaciones o recorridos vacíos.
Este diagnóstico revela si el problema es de capacidad de transporte, de layout, de secuenciación o de control. Por ejemplo, aumentar la cantidad de vehículos no resolverá una ruta mal diseñada que obliga a cruzar zonas de alto tráfico. De la misma forma, instalar automatización en una línea con inventario desordenado solo trasladará el problema a mayor velocidad.
Los indicadores iniciales deben ser operativos y fáciles de verificar: entregas a tiempo a línea, minutos de paro por falta de material, distancia recorrida por turno, movimientos por operador, utilización de equipos, WIP por proceso y tiempo de respuesta a una solicitud. Estos datos permiten diseñar una solución con metas realistas y comprobar resultados después de la puesta en marcha.
Automatización de intralogística industrial: qué automatizar primero
La mejor primera aplicación suele ser un flujo repetitivo, estable y medible. Es preferible comenzar con una ruta que tenga volumen suficiente y reglas claras, en lugar de intentar cubrir toda la planta en una sola fase. Una implementación escalable reduce el riesgo, genera experiencia interna y permite validar la interacción entre producción, mantenimiento, seguridad y logística.
Los casos más comunes incluyen el abastecimiento de líneas de ensamble, el transporte de racks entre procesos, la entrega de materia prima a celdas robotizadas, la salida de producto terminado y el retorno de contenedores vacíos. También hay oportunidades en procesos donde el operador deja su estación para buscar material o liberar espacio, ya que ese tiempo afecta directamente la productividad de la celda.
AGV, AMR y robótica: la elección depende del flujo
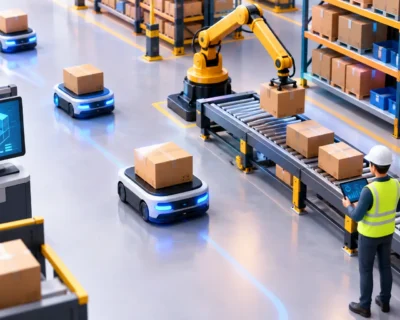
Los AGV son una opción efectiva para rutas repetitivas y controladas. Pueden transportar pallets, carros, racks o cargas especiales mediante navegación guiada y estaciones de carga o transferencia definidas. Su valor aumenta cuando el proceso requiere entregas frecuentes, cargas consistentes y alta repetibilidad.
Los AMR ofrecen mayor flexibilidad de navegación y pueden ser útiles en entornos donde las rutas cambian con frecuencia. Sin embargo, esa flexibilidad no elimina la necesidad de ingeniería. Deben evaluarse el ancho de pasillos, la convivencia con peatones y montacargas, la variación de las cargas, los puntos de toma y entrega, así como el comportamiento ante obstáculos o cambios de layout.
La robótica industrial y colaborativa complementa el movimiento autónomo cuando la carga necesita ser tomada, posicionada, paletizada, despaletizada o transferida entre equipos. Un robot puede reducir movimientos manuales en estaciones de alto volumen, pero debe integrarse con transportadores, sensores, resguardos, controles y lógica de producción. La decisión no es AGV contra robot: en muchas aplicaciones, ambos forman parte de una misma solución.
La integración determina si el sistema entrega resultados
Un vehículo autónomo aislado puede mover material. Un sistema integrado puede sostener la producción. La diferencia está en cómo se comunican los equipos con las señales de demanda y con la lógica de operación de la planta.
La solicitud de material puede provenir de un botón, un sistema kanban digital, un sensor de nivel, un PLC o un sistema de ejecución de manufactura. A partir de esa señal, el sistema debe asignar una misión, validar la disponibilidad del vehículo, confirmar el punto de origen, ejecutar el traslado y registrar la entrega. Si existe una condición anormal, como una ruta bloqueada o un punto de entrega ocupado, debe haber una respuesta definida y visible para el equipo operativo.
La trazabilidad también debe diseñarse desde el inicio. Saber qué material fue entregado, a qué línea, en qué momento y bajo qué orden de producción ayuda a controlar inventarios, investigar desviaciones y evitar mezclas. No todas las plantas requieren el mismo nivel de integración con ERP, MES o WMS. La decisión depende de la madurez digital, el volumen y el riesgo operativo, pero la arquitectura debe permitir crecer sin rehacer el proyecto.
Seguridad y mantenibilidad no son etapas finales
La evaluación de seguridad debe considerar personas, equipos móviles, zonas de carga, cruces, puertas, estaciones automáticas y procedimientos de recuperación. La señalización, los sensores, los resguardos y la lógica de paro forman parte del diseño, no son accesorios agregados al final.
También es necesario definir quién atenderá fallas, cómo se recuperará un vehículo detenido, qué refacciones son críticas y cómo se realizarán los mantenimientos preventivos. Una solución técnicamente correcta pierde valor si la planta no cuenta con capacitación, documentación y criterios para mantenerla disponible. El personal de mantenimiento debe participar antes de la aceptación final, no solo cuando aparece la primera alarma.
Cómo justificar la inversión con datos de operación
El retorno de inversión no debe calcularse únicamente con la reducción de mano de obra directa. En intralogística, el impacto puede venir de mayor disponibilidad de línea, reducción de tiempos de ciclo, menor daño de material, menos inventario en proceso, mejor uso de montacargas y menor exposición a riesgos ergonómicos o de tránsito interno.
Para construir un caso sólido, compare el costo total actual del proceso contra el escenario automatizado. Incluya horas de operación, recorridos, paros asociados al abastecimiento, consumo de equipos, mantenimiento, supervisión y costo de calidad cuando existan errores de surtimiento. Después modele escenarios de demanda. Una solución diseñada solo para el volumen promedio puede quedarse corta en picos de producción; una sobredimensionada puede tardar demasiado en justificar su inversión.
La disponibilidad esperada debe evaluarse con la misma disciplina que una celda de producción. Si el sistema de transporte alimenta procesos críticos, requiere redundancia operativa, capacidad de contingencia y reglas para priorizar misiones. En algunos casos, conservar una ruta manual de respaldo es una decisión prudente, especialmente durante las primeras etapas de operación.
Implementar por fases reduce riesgo y acelera aprendizaje
Una ruta piloto bien seleccionada permite ajustar tiempos, interfaces, reglas de tráfico y métodos de trabajo antes de ampliar la solución. La fase inicial debe incluir pruebas con carga real, validación de ciclos completos, escenarios de falla y capacitación para operadores, supervisores y mantenimiento.
Después de estabilizar el piloto, es posible sumar rutas, estaciones y equipos sin perder control del proyecto. Esta metodología es especialmente útil en plantas que deben mantener producción durante la implementación. La ingeniería debe coordinar ventanas de instalación, pruebas de aceptación y arranque para minimizar afectaciones a la operación.
Badger puede integrar este tipo de proyectos desde el análisis de aplicación y la programación hasta la instalación, puesta en marcha, capacitación y soporte técnico. El valor de trabajar con un integrador de principio a fin está en alinear el vehículo, la robótica, los controles, la seguridad y el proceso real de la planta bajo una misma responsabilidad técnica.
La decisión más útil no es preguntar qué tecnología está de moda, sino qué flujo está limitando hoy la producción y puede controlarse mejor mañana. Cuando la automatización parte de esa respuesta, cada movimiento deja de ser un traslado reactivo y se convierte en capacidad disponible para la planta.