7 señales para actualizar tableros eléctricos
Un tablero eléctrico que obliga a reiniciar equipos, presenta disparos frecuentes o ya no tiene espacio para una sola carga adicional no es un detalle de mantenimiento. Es una restricción operativa que puede limitar la producción, elevar el riesgo de paro y complicar cualquier proyecto de automatización. Identificar las señales para actualizar tableros eléctricos permite intervenir antes de que una falla menor se convierta en horas perdidas, producto detenido o una condición insegura para el personal.
En una planta de manufactura, el tablero no solo distribuye energía. Integra protecciones, control, comunicación y, en muchos casos, la lógica que conecta sensores, actuadores, variadores, robots, estaciones de ensamble y sistemas de seguridad. Por eso, su modernización debe evaluarse desde la capacidad productiva actual y futura, no solo desde su apariencia física.
1. Disparos frecuentes de interruptores y protecciones
Un interruptor que se dispara de manera repetida suele ser una de las primeras alertas. Puede indicar sobrecarga, cortocircuitos intermitentes, una mala coordinación de protecciones, conexiones deterioradas o una carga cuya demanda real ya superó la capacidad prevista en el diseño original.
No todos los disparos requieren reemplazar el tablero completo. Un evento aislado puede tener origen en un motor, un cable o un componente específico. Sin embargo, cuando el problema se repite en varios circuitos o reaparece después de ajustes temporales, conviene revisar la arquitectura eléctrica. Cambiar el interruptor por uno de mayor capacidad sin validar conductores, carga, capacidad de interrupción y selectividad puede trasladar el riesgo a otra parte de la instalación.
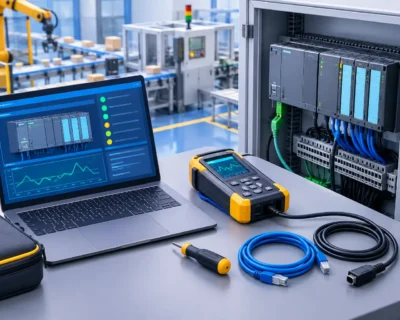
La actualización debe partir de mediciones reales: corriente por fase, demanda máxima, calidad de energía, comportamiento de arranque y condiciones de operación. Con esos datos es posible definir si se requiere redistribuir cargas, aumentar capacidad, instalar protecciones adecuadas o rediseñar el sistema de control.
2. Calentamiento, olor a aislante o puntos de decoloración
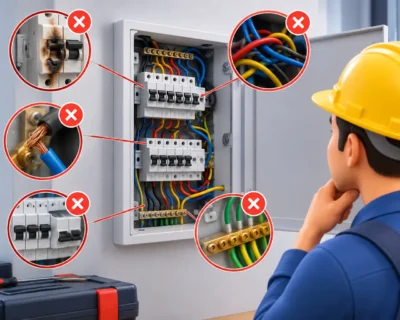
El calor excesivo dentro de un tablero es una condición que exige atención inmediata. Terminales flojas, conexiones oxidadas, conductores subdimensionados, componentes envejecidos o una ventilación insuficiente pueden generar puntos calientes. La decoloración en barras, cables o gabinetes, así como olor a plástico o aislante quemado, no debe normalizarse como parte de la operación.
Una inspección con termografía ayuda a localizar anomalías sin detener toda la planta. Esta herramienta permite comparar temperaturas entre fases, interruptores, contactores, variadores y conexiones. El valor está en interpretar el resultado en contexto: una temperatura elevada puede ser crítica si existe desequilibrio entre fases o si el componente opera cerca de su límite, aunque todavía no haya fallado.
Actualizar el tablero puede incluir mejoras de ventilación, separación de potencia y control, sustitución de componentes, torqueado bajo especificación, corrección de calibres y una distribución interna que facilite el mantenimiento. El objetivo no es solo bajar la temperatura, sino eliminar la causa que la genera.
3. Falta de espacio para nuevas cargas o automatización
Muchas plantas crecen por etapas. Se agrega una estación manual, después un transportador, un sistema de visión, un robot colaborativo o un AGV, y cada proyecto ocupa el espacio disponible en el tablero existente. El resultado suele ser un gabinete saturado, con cableado difícil de identificar y sin reserva para mantenimiento o expansión.
La falta de espacio físico es una de las señales para actualizar tableros eléctricos más claras cuando la empresa busca aumentar capacidad. Un tablero lleno dificulta disipar calor, complica las maniobras seguras y vuelve costosa cualquier modificación. También puede limitar la integración de nuevos PLC, variadores, fuentes de alimentación, módulos de seguridad o equipos de comunicación industrial.
La solución no siempre consiste en instalar un gabinete más grande. Dependiendo de la aplicación, puede ser más eficiente crear tableros modulares por celda, separar potencia de control, descentralizar E/S o diseñar una expansión prevista para las siguientes fases del proyecto. La decisión depende del layout, la criticidad del proceso, el espacio en piso y el plan de crecimiento de la planta.
4. Componentes obsoletos o sin soporte
Un tablero puede seguir operando y, aun así, representar un riesgo de disponibilidad si utiliza interruptores, relevadores, PLC, fuentes o variadores que ya no cuentan con soporte del fabricante. La obsolescencia se vuelve crítica cuando el inventario de refacciones depende de piezas usadas, tiempos de entrega inciertos o proveedores no autorizados.
El problema aparece con fuerza durante una falla. Si un módulo de control deja de operar y no existe reemplazo compatible, una línea completa puede quedar detenida mientras se busca una solución de emergencia. Además, los equipos antiguos pueden no comunicarse con plataformas actuales de monitoreo, trazabilidad o mantenimiento predictivo.
Una modernización bien planeada evita sustituir todo sin necesidad. Se puede realizar un análisis de criticidad para priorizar los componentes con mayor impacto en seguridad, producción y disponibilidad de refacciones. En algunos casos, el refurbish controlado de una sección es viable; en otros, migrar a una plataforma vigente reduce el costo total de operación durante los próximos años.
5. Cableado sin identificación, modificaciones improvisadas o documentación incompleta
Cuando un técnico tarda demasiado en identificar un circuito, seguir un cable o confirmar la función de un relevador, el tablero ya está generando pérdida de tiempo. Las modificaciones acumuladas durante años suelen dejar etiquetas incompletas, cables fuera de canaleta, terminales sin marcar y planos que no reflejan la condición actual de la instalación.
Este escenario aumenta el tiempo medio de reparación y eleva la posibilidad de errores durante una intervención. También dificulta capacitar a nuevos técnicos y estandarizar el mantenimiento entre turnos o plantas. Un tablero ordenado no es una cuestión estética: reduce incertidumbre al diagnosticar una falla y permite ejecutar cambios con mayor control.
La actualización debe considerar diagramas eléctricos, lista de materiales, identificación de cables, numeración de terminales, respaldo de programas y documentación de parámetros. Si el tablero integra automatización, también conviene registrar redes industriales, direcciones de dispositivos, versiones de software y condiciones de seguridad funcional aplicables.
6. Variaciones de proceso que el control actual no puede resolver
Hay una señal menos visible, pero muy relevante: el tablero funciona, aunque la línea ya no cumple los objetivos de ciclo, calidad o trazabilidad. Por ejemplo, una estación puede requerir ajustes manuales constantes, no registrar alarmas, no distinguir causas de paro o no contar con capacidad para coordinar equipos adicionales.
En estos casos, el proyecto no debe plantearse únicamente como un reemplazo eléctrico. Es una oportunidad para revisar la estrategia de control. Integrar variadores con retroalimentación, PLC actualizados, redes industriales, HMI con diagnóstico, dispositivos de seguridad y comunicación con sistemas de planta puede mejorar la disponibilidad y la capacidad de respuesta del equipo de mantenimiento.
El retorno depende de la aplicación. Una celda con ciclos críticos y paros recurrentes suele justificar una actualización más amplia que un proceso auxiliar con baja carga. La evaluación debe comparar inversión, costo de paro, calidad, riesgo de obsolescencia y capacidad de expansión.
7. Cambios en requisitos de seguridad, producción o cumplimiento
La incorporación de robots, transportadores, sistemas de inspección o maquinaria de mayor potencia puede exigir una revisión completa del tablero. Las protecciones existentes, el circuito de paro de emergencia, los relevadores de seguridad y la capacidad de cortocircuito deben corresponder a la configuración real de la celda, no a la condición original de hace años.
También cambian las necesidades de producción. Una línea diseñada para un volumen menor puede operar hoy con turnos extendidos, mayor demanda o mezclas de producto más complejas. Bajo esas condiciones, un tablero que antes era suficiente puede convertirse en el punto débil del proceso.
Cómo planear la actualización sin afectar la producción
La mejor modernización no empieza con la compra de componentes. Empieza con un levantamiento en campo que valide cargas, planos, condiciones físicas, criticidad de equipos y ventanas disponibles de paro. Después se define una estrategia de ejecución que minimice la afectación a la operación.
En plantas con producción continua, puede ser conveniente fabricar y probar el tablero fuera de línea, realizar pruebas de señales y programación antes de la instalación, y programar la migración durante una ventana controlada. La puesta en marcha debe incluir validación eléctrica, pruebas de seguridad, verificación de secuencias, respaldo de programas y capacitación básica para mantenimiento.
Badger aborda estos proyectos desde la ingeniería hasta la integración en campo, considerando el tablero como parte de la solución completa de automatización. Esto permite coordinar control, potencia, robótica, dispositivos de seguridad y arranque de producción bajo una misma estrategia técnica.
Actualizar un tablero eléctrico no siempre requiere una sustitución total, pero esperar a que falle para actuar casi siempre limita las opciones. Cuando la capacidad, la seguridad o la disponibilidad empiezan a comprometerse, una evaluación técnica oportuna transforma un riesgo operativo en una mejora concreta para la planta.